





Τι είναι η τεχνολογία θερμής ισοστατικής πίεσης για μεταλλικά εξαρτήματα χυτευμένα με έγχυση;
Όποιος έχει δουλέψει με ανταλλακτικά MIM αρκετό καιρό γνωρίζει τη συζήτηση. Οι προδιαγραφές του πελάτη απαιτούν διάρκεια κούρασης που-δεν μπορεί να αποδώσει πλήρως το συντηγμένο υλικό ή η εφαρμογή είναι ιατρικά εμφυτεύματα όπου το πορώδες απλά δεν είναι αποδεκτό. Η πυκνότητα της πυροσυσσωμάτωσης είναι 96%, ίσως 97%-καλοί αριθμοί σύμφωνα με τα πρότυπα MIM-αλλά το κλειστό πορώδες εξακολουθεί να λειτουργεί ως αυξητές τάσεων υπό κυκλική φόρτιση. Η θερμή ισοστατική πίεση είναι η τυπική απάντηση.

Η τεχνολογία HIP ξεκίνησε να λειτουργεί στο εργαστήριο Columbus του Battelle τη δεκαετία του 1950. Η αρχική εφαρμογή ήταν η συγκόλληση επένδυσης ζιρκονίου σε στοιχεία καυσίμου ουρανίου για πρώιμους αντιδραστήρες νερού υπό πίεση-ένα πρόβλημα που έτυχε να δημιουργήσει μια ευρέως χρήσιμη τεχνική κατασκευής. Η Crucible Steel και η Kennametal χρησιμοποίησαν την τεχνολογία στη δεκαετία του 1960 για εφαρμογές μεταλλουργίας σκόνης και σταδιακά έγινε συνήθης πρακτική για κρίσιμα αεροδιαστημικά χυτά μέσα στις δεκαετίες του 1970 και του 1980. Η φυσική δεν έχει αλλάξει πολύ από τότε, ακόμα κι αν ο εξοπλισμός έχει γίνει σημαντικά μεγαλύτερος και ταχύτερος.
Βασικές αρχές της διαδικασίας
Η ιδέα είναι αρκετά απλή. Τα μέρη κάθονται σε ένα δοχείο πίεσης, ενώ το αέριο αργό (μερικές φορές άζωτο, αλλά η μεγαλύτερη ατομική ακτίνα του αργού λειτουργεί καλύτερα) ασκεί πίεση κάπου μεταξύ 100 και 200 MPa σε υψηλή θερμοκρασία. Για κράματα σιδηρούχων MIM, αυτό σημαίνει συνήθως 1065 μοίρες περίπου. Το κοβάλτιο-χρώμιο είναι πιο ζεστό γύρω στους 1220 βαθμούς. κράματα τιτανίου κατεργάζονται χαμηλότερα κοντά στους 900 βαθμούς. Οι χρόνοι συγκράτησης διαρκούν 2 έως 4 ώρες ανάλογα με το πάχος της τομής και το υλικό.
Τυπικές παράμετροι HIP για MIM
Σιδήρου MIM κράματα
1065 μοίρες
100-200 MPa
Cobalt-Chrome
1220 μοίρες
100-200 MPa
Κράματα τιτανίου
900 μοίρες
100-200 MPa
Τρία πράγματα συμβαίνουν ταυτόχρονα κάτω από αυτές τις συνθήκες. Η πλαστική παραμόρφωση καταρρέει τα κενά επειδή η αντοχή διαρροής πέφτει με τη θερμοκρασία ενώ η εξωτερική πίεση παραμένει σταθερή. Ο ερπυσμός συνεχίζει την πύκνωση καθώς η κίνηση εξάρθρωσης προσαρμόζεται στην αλλαγή του όγκου. Και η ατομική διάχυση στις καταρρέουσες κενές επιφάνειες δημιουργεί πραγματικούς μεταλλουργικούς δεσμούς-αυτός ο τελευταίος μηχανισμός είναι που διακρίνει το HIP από την απλή θερμή πίεση και διασφαλίζει ότι το πορώδες δεν θα ξανανοίξει.
Το ειδικό πλεονέκτημα του ΜΙΜ-είναι ότι τα συντηγμένα μέρη με πυκνότητα περίπου 92% έως 94% έχουν μόνο κλειστό πορώδες. Χωρίς διασυνδεδεμένα δίκτυα πόρων σημαίνει ότι το αργό δεν μπορεί να διεισδύσει στο εσωτερικό του υλικού, επομένως η επεξεργασία χωρίς δοχεία λειτουργεί. Αυτό έχει σημασία από εμπορική άποψη, επειδή η ενθυλάκωση κάθε εξαρτήματος σε ένα συγκολλημένο μεταλλικό κουτί θα σκότωνε τα οικονομικά για τις ποσότητες παραγωγής. Υπάρχει ένα παλιό κόλπο στο κατάστημα για να το ελέγξετε αυτό: επισημάνετε ένα συντηγμένο μέρος με τη θερμοκρασία-που υποδεικνύει το χρώμα, εκτελέστε έναν κύκλο δοκιμής και δείτε εάν το σημάδι παραμένει στην επιφάνεια ή αν ρέει προς τα μέσα. Το σημάδι επιφάνειας σημαίνει κλειστό πορώδες και είστε έτοιμοι να προχωρήσετε.
Επιδράσεις Μηχανικών Ιδιοτήτων
Οι βελτιώσεις ιδιοκτησίας από το HIP ποικίλλουν αρκετά ανάλογα με το τι μετράτε. Η αντοχή σε εφελκυσμό και η σκληρότητα είναι μέτρια-τίποτα που να δικαιολογεί το πρόσθετο κόστος από μόνο του. Τα πραγματικά κέρδη εμφανίζονται σε ιδιότητες ευαίσθητες σε εσωτερικά ελαττώματα.
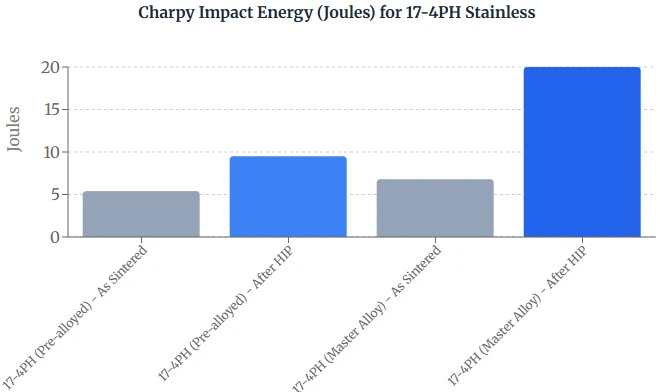
Τα δεδομένα σκληρότητας πρόσκρουσης σε ανοξείδωτο 17-4PH δείχνουν το θέμα. Χρησιμοποιώντας την τροφοδοσία προ{4}}κραματοποιημένης σκόνης, οι τιμές Charpy αυξήθηκαν από περίπου 5,4 τζάουλ όπως-συντήκονται σε 9,5 τζάουλ μετά το HIP. Οι διαδρομές του κύριου κράματος παρουσίασαν ακόμη μεγαλύτερα άλματα: 6,8 τζάουλ σε πάνω από 20 τζάουλ σε ορισμένες μελέτες. Αυτή είναι η διαφορά μεταξύ μιας λειτουργίας εύθραυστης αστοχίας και μιας όλκιμης λειτουργίας για πολλές εφαρμογές. Οι βελτιώσεις στη διάρκεια ζωής της κόπωσης ακολουθούν παρόμοια μοτίβα-εξουδετερώνοντας τους κύκλους συγκέντρωσης εσωτερικών στρες έως την αστοχία κατά παράγοντες από 5 έως 10 στις δοκιμές κόπωσης υψηλού κύκλου.
Για υλικά ποιότητας εμφυτευμάτων-οι αριθμοί πλαστιμότητας έχουν μεγαλύτερη σημασία. Το κοβάλτιο-χρώμιο ανά ASTM F75 χρειάζεται τιμές επιμήκυνσης περίπου 20% για να πληροί τις προδιαγραφές χειρουργικών εμφυτευμάτων, τις οποίες ως-συντηγμένο MIM συνήθως δεν μπορεί να επιτύχει. Η επεξεργασία HIP κλείνει αυτό το κενό. Το Ti{13}}6Al-4V ανά F2885 δείχνει ότι η αντοχή διαρροής αυξάνεται στην πραγματικότητα από περίπου 870 MPa σε 960 MPa μετά το HIP, ενώ διατηρείται η επιμήκυνση αντίθετη έως ότου θυμηθείτε ότι το πορώδες επηρεάζει αρνητικά και τις δύο ιδιότητες.
Ένα πρακτικό όφελος που δεν εμφανίζεται στους πίνακες ιδιοτήτων υλικών: η συνέπεια από παρτίδες-σε-παρτίδα βελτιώνεται σημαντικά. Οι κλίσεις θερμοκρασίας του κλιβάνου πυροσυσσωμάτωσης δημιουργούν διακυμάνσεις της πυκνότητας σε ένα φορτίο-τα μέρη κοντά στα θερμαντικά στοιχεία πυκνώνουν διαφορετικά από τα μέρη στο κέντρο. Μετά το HIP, τα πάντα συγκλίνουν προς τη θεωρητική πυκνότητα ανεξάρτητα από το σημείο εκκίνησης. Για τους κατασκευαστές χύτευσης με έγχυση μετάλλων που εκτελούν στατιστικό έλεγχο διεργασιών, αυτή η πιο αυστηρή κατανομή έχει συχνά σημασία όσο και τα απόλυτα κέρδη ιδιοκτησίας.
Πραγματικότητες παραγωγής
Οι περισσότεροι πάροχοι υπηρεσιών χύτευσης με έγχυση μετάλλων αναθέτουν το HIP σε εξειδικευμένους επεξεργαστές αντί να παρέχουν τη δυνατότητα-στο σπίτι. Ο εξοπλισμός είναι ακριβός, τα ποσοστά χρήσης για μια μεμονωμένη λειτουργία MIM σπάνια δικαιολογούν την αποκλειστική χωρητικότητα και η επιχειρησιακή τεχνογνωσία δεν συμπίπτει πολύ με τις ικανότητες πυροσυσσωμάτωσης και καλουπώματος. Η Bodycote, η Quintus και μια χούφτα άλλων συμβάσεων επεξεργασίας χειρίζονται το μεγαλύτερο μέρος του εμπορικού όγκου.
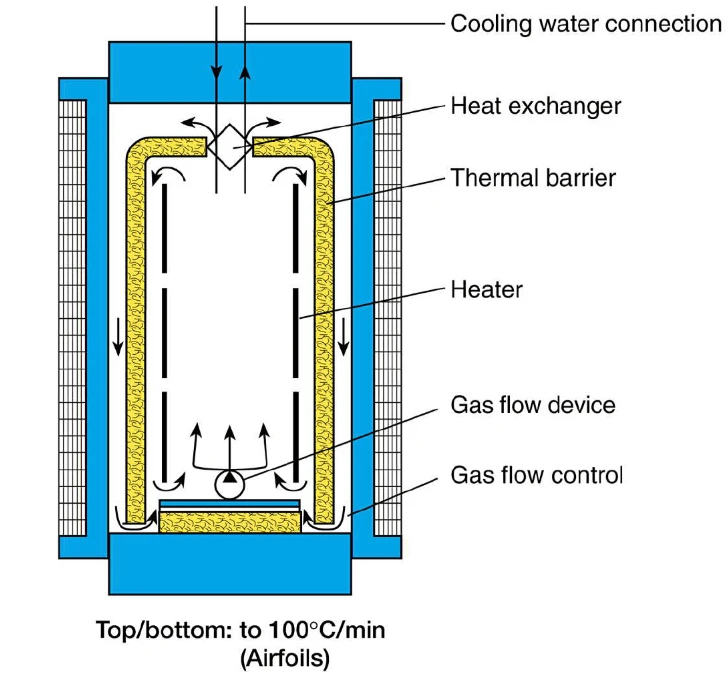
Τα οικονομικά του κύκλου εξαρτώνται σε μεγάλο βαθμό από την απόδοση φόρτωσης. Ένα σκάφος παραγωγής HIP μπορεί να έχει μια θερμή ζώνη διαμέτρου 1,5 μέτρων και ύψους 3 μέτρων-σημαντικό όγκο που πρέπει να γεμίσει παραγωγικά, δεδομένου του κύκλου 4 έως 8 ωρών. Τα μικρά εξαρτήματα MIM μπορούν να στερεωθούν πυκνά. Τα μεγαλύτερα εξαρτήματα με πολύπλοκη γεωμετρία είναι πιο δύσκολο να συσκευαστούν αποτελεσματικά. Η τιμολόγηση συμβολαίου αντικατοπτρίζει αυτό, με το κόστος ανά ανταλλακτικό να μειώνεται σημαντικά σε υψηλότερους όγκους.
Η επιφανειακή μόλυνση είναι ένας επαναλαμβανόμενος πονοκέφαλος όταν χρησιμοποιείτε κέντρα εξυπηρέτησης πολλών-κράματος. Οι εγκαταστάσεις που επεξεργάζονται υπερκράματα νικελίου, χάλυβες εργαλείων και τιτάνιο μέσω του ίδιου εξοπλισμού αναπόφευκτα αφήνουν ίχνη που μπορούν να μεταφερθούν σε επιφάνειες εξαρτημάτων MIM. Οι ενώσεις του χρωμίου και του πυριτίου εμφανίζονται με πράσινο ή καφέ αποχρωματισμό. Συνήθως είναι επιφανειακό και αφαιρούμενο με ελαφρύ τρόχισμα ή χημικό καθαρισμό, αλλά αξίζει να το συζητήσετε εκ των προτέρων με τον επεξεργαστή για κρίσιμες εφαρμογές καλλυντικών ή βιοσυμβατότητας-. Ορισμένα προσαρμοσμένα προγράμματα OEM ανταλλακτικών MIM καθορίζουν αποκλειστικούς κύκλους HIP για να αποφευχθεί εντελώς η διασταυρούμενη-μόλυνση.
Οι αλλαγές διαστάσεων κατά τη διάρκεια του HIP απαιτούν προσοχή κατά τη σχεδίαση εξαρτημάτων. Το κλείσιμο με πορώδες προκαλεί ομοιόμορφη συρρίκνωση ανάλογη με την αύξηση της πυκνότητας-ευθύς για πρόβλεψη και αντιστάθμιση. Πιο προβληματικές είναι οι κλίσεις πυκνότητας που κληρονομούνται από τη χύτευση με έγχυση. Η υψηλότερη πυκνότητα πλήρωσης κοντά στην πύλη έναντι των λεπτότερων τμημάτων πιο μακριά δημιουργεί διαφορική συρρίκνωση κατά τη διάρκεια του HIP που μπορεί να παραμορφώσει πολύπλοκες γεωμετρίες. Οι έμπειροι προμηθευτές χύτευσης με έγχυση μετάλλων εκτελούν κύκλους δοκιμών νωρίς στην ανάπτυξη για να χαρακτηρίσουν και να αντισταθμίσουν αυτά τα αποτελέσματα πριν από την εκτέλεση εργαλείων.
Όπου το HIP έχει οικονομικό νόημα
Το προστιθέμενο κόστος επεξεργασίας σημαίνει ότι το HIP καθορίζεται εκεί όπου οι απαιτήσεις απόδοσης το δικαιολογούν και όχι ως προεπιλεγμένο βήμα. Τα εξαρτήματα αεροδιαστημικής-λεπίδες στροβίλου, δομικοί βραχίονες, πτητικός-κρίσιμος εξοπλισμός-πραγματοποιούνται τακτικά HIP ως τυπική πρακτική σύμφωνα με τις απαιτήσεις συστήματος ποιότητας AS9100. Τα ιατρικά εμφυτεύματα είναι παρόμοια. Οι ρυθμιστικές οδοί για συσκευές Κλάσης ΙΙΙ απαιτούν ουσιαστικά υλικό πλήρους-πυκνότητας για οτιδήποτε βλέπει κυκλική φόρτωση in vivo.
Αεροδιαστημική & Ιατρική
Τυπική πρακτική για -κρίσιμο υλικό πτήσης και ιατρικές συσκευές Κλάσης ΙΙΙ που απαιτούν ακεραιότητα υλικού πλήρους-πυκνότητας.
Ηλεκτρισμός αυτοκινήτου
Οι ζυγοί υψηλής-ρεύματος και τα περιβλήματα ηλεκτρονικών ισχύος καθορίζουν όλο και περισσότερο το HIP για βελτιστοποιημένη θερμική αγωγιμότητα.
Οι εφαρμογές του αυτοκινήτου επεκτείνονται καθώς η ηλεκτροκίνηση ωθεί τις απαιτήσεις θερμικής διαχείρισης. Οι χάλκινες ράβδοι υψηλής-ρεύματος και τα περιβλήματα ηλεκτρονικών ισχύος καθορίζουν όλο και περισσότερο το HIP για να διασφαλιστεί ότι η θερμική αγωγιμότητα πληροί τους στόχους σχεδιασμού. Το κιβώτιο ταχυτήτων ακριβείας για ηλεκτρικά συστήματα μετάδοσης κίνησης επωφελείται από τη βελτιωμένη απόδοση κόπωσης. Αρκετοί προμηθευτές εξαρτημάτων χύτευσης με έγχυση μετάλλων που εκθέτουν σε πρόσφατες εκθέσεις της Chinaplas έχουν επισημάνει τα επεξεργασμένα εξαρτήματα HIP-για εφαρμογές EV ως τομέα ανάπτυξης.
Για εμπορικά ανταλλακτικά MIM όπου η πίεση κόστους κυριαρχεί και οι απαιτήσεις ιδιοκτησίας παραμένουν εντός ως-συντηγμένων δυνατοτήτων, το HIP προσθέτει έξοδα χωρίς ανάλογο όφελος. Η τεχνολογία βρίσκει τον ρόλο της σε αυτό το υποσύνολο απαιτητικών εφαρμογών όπου η πλήρης πυκνότητα επιτρέπει άμεσα την απόδοση του προϊόντος-και όπου οι πελάτες αναγνωρίζουν ότι η ακεραιότητα του υλικού υπερέχει.