





Τι είναι η ηλεκτρολυτική επίστρωση;
Πριν από δύο χρόνια είχαμε μια παρτίδα 12.000 χρωμιωμένων-επενδυμένων λαβών ABS από έναν Ευρωπαίο πελάτη αυτοκινήτων. Κάθε κομμάτι απέτυχε στον θερμικό κύκλο στους 80 βαθμούς. Το χρώμιο φαινόταν τέλειο στην αποθήκη. Βάλτε το σε τέσσερις κύκλους μεταξύ -30 μοιρών και 80 μοιρών και το στρώμα νικελίου αποκολληθεί σαν παλιό χρώμα. Μας κοστίζει η επανεπεξεργασία, η αεροπορική μεταφορά και σχεδόν ο λογαριασμός.
Αυτό το έργο μας δίδαξε περισσότερα για την ηλεκτρολυτική επιμετάλλωση από ό,τι θα μπορούσε ποτέ σε οποιοδήποτε σχολικό βιβλίο.
Τα Βασικά
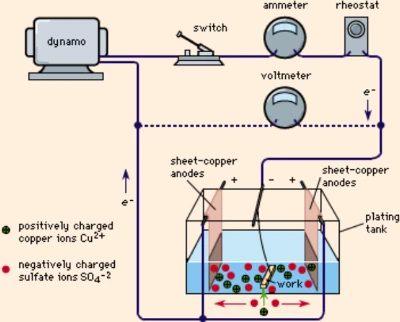
Η επιμετάλλωση εναποθέτει μέταλλο σε μια επιφάνεια χρησιμοποιώντας ηλεκτρικό ρεύμα. Βυθίστε το εξάρτημα σε ένα λουτρό ηλεκτρολύτη, περάστε ρεύμα μέσα από αυτό και τα μεταλλικά ιόντα από το διάλυμα μειώνονται στην κάθοδο-του τεμαχίου εργασίας σας. Χαλκός, νικέλιο, χρώμιο, χρυσός, ασήμι-διαφορετικά λουτρά, διαφορετικά αποτελέσματα.
Σε μεταλλικά υποστρώματα αυτό είναι απλό. Στο πλαστικό, τίποτα δεν είναι απλό.
Το πλαστικό δεν μεταφέρει ηλεκτρισμό. Για να μπορέσει να εναποτεθεί οποιοδήποτε μέταλλο, η επιφάνεια χρειάζεται ενεργοποίηση-μια σειρά χημικών βημάτων που δημιουργούν ένα αγώγιμο στρώμα σπόρων. Παραλείψτε ένα βήμα, βιαστείτε το χρονοδιάγραμμα, χρησιμοποιήστε λάθος συγκέντρωση και η επιμετάλλωση είτε δεν κολλάει είτε αποτυγχάνει στο χωράφι. Αυτή η αστοχία της ευρωπαϊκής λαβής προήλθε από ανεπαρκές βάθος χάραξης. Τα κοιλώματα βουταδιενίου ήταν πολύ ρηχά, ο καταλύτης παλλαδίου δεν αγκυρώθηκε σωστά και ολόκληρη η στοίβα είχε ασθενή μηχανική πρόσφυση από την αρχή.
Γιατί Plate Plastic καθόλου
Βάρος. Μια επιχρωμιωμένη-λαβή πόρτας ABS ζυγίζει ίσως 85 γραμμάρια. Το ίδιο μέρος σε χύτευση ψευδαργύρου τρέχει 400-500 γραμμάρια. Πολλαπλασιάστε το σε ένα εσωτερικό οχήματος με δεκαπέντε κομμάτια επένδυσης και καταλαβαίνετε γιατί κάθε OEM αυτοκινήτου καθορίζει το επιμεταλλωμένο πλαστικό όπου μπορεί.
Παράγοντες κόστους επίσης. Τα εργαλεία χύτευσης πλαστικού με έγχυση αποσβένονται σε μεγάλους όγκους. Πολύπλοκες γεωμετρίες που θα απαιτούσαν πολλαπλές εργασίες κατεργασίας σε μέταλλο βγαίνουν από το καλούπι έτοιμο για φινίρισμα. Και σε αντίθεση με το μέταλλο, το πλαστικό δεν διαβρώνεται κάτω από την επιμετάλλωση εάν η επίστρωση γρατσουνιστεί.
Οι εφαρμογές χωρίζονται σε διακοσμητικές και λειτουργικές. Εξαρτήματα μπάνιου, στεφάνια συσκευών, γρίλιες αυτοκινήτων-που είναι διακοσμητικά. Θωράκιση EMI σε ηλεκτρονικά περιβλήματα, επιφάνειες φθοράς σε μηχανικά συγκροτήματα, θερμική διαχείριση σε περιβλήματα LED-λειτουργική. Ορισμένα μέρη χρειάζονται και τα δύο.

Η Χημεία
ABS πλάκες καλά λόγω της σύνθεσής του. Το υλικό περιέχει καουτσούκ βουταδιενίου διασκορπισμένο σε μήτρα στυρενίου-ακρυλονιτριλίου. Η χάραξη χρωμικού-θειικού οξέος προσβάλλει επιλεκτικά το βουταδιένιο, αφήνοντας μικροσκοπικές κοιλότητες στην επιφάνεια. Αυτά τα κοιλώματα παρέχουν μηχανική αγκύρωση για μεταλλικά στρώματα. Η χάραξη δημιουργεί επίσης πολικές καρβονυλικές ομάδες που βελτιώνουν τους χημικούς δεσμούς.
Η τυπική ακολουθία εκτελείται: καθαρισμός με αλκαλικό, χάραξη, εξουδετέρωση, ενεργοποίηση με καταλύτη παλλάδιο-κασσιτέρου, ηλεκτρικό νικέλιο ή χαλκό και, στη συνέχεια, συμβατική ηλεκτρολυτική επιμετάλλωση. Κάθε βήμα έχει παράθυρα θερμοκρασίας, εύρη συγκέντρωσης και χρόνους βύθισης. Οι γραμμές παραγωγής παρακολουθούν αυτές τις παραμέτρους συνεχώς επειδή η μετατόπιση προκαλεί ελαττώματα.
Η ηλεκτρολυτική επιμετάλλωση είναι η κρίσιμη γέφυρα. Σε αντίθεση με την ηλεκτρολυτική επιμετάλλωση, χρησιμοποιεί χημικούς αναγωγικούς παράγοντες αντί για ρεύμα. Το υποφωσφορώδες νάτριο μειώνει τα ιόντα νικελίου στην επιφάνεια που καταλύεται με παλλάδιο-. Αυτό το πρώτο μεταλλικό στρώμα-συνήθως 0,3 έως 0,5 μικρά-καθορίζει αγωγιμότητα για την επακόλουθη ηλεκτροαπόθεση.
Μετά από ηλεκτρολύτη, η συμβατική στοίβα επιμετάλλωσης εξαρτάται από τις απαιτήσεις του άκρου. Το διακοσμητικό χρώμιο είναι συνήθως: όξινος χαλκός για ισοπέδωση, ημι-φωτεινό νικέλιο, φωτεινό νικέλιο, μικροπορώδες ή μικρορωγμές χρώμιο. Το ASTM B604 καθορίζει το πάχος του στρώματος με βάση τις συνθήκες λειτουργίας. Η εξωτερική επένδυση του αυτοκινήτου σε σκληρά κλίματα χρειάζεται την πλήρη στοίβα στο μέγιστο πάχος.
Τι πάει στραβά
Οι περισσότερες αστοχίες επιμετάλλωσης εντοπίζονται στο χυτευμένο μέρος, όχι στη γραμμή επιμετάλλωσης.
Το εσωτερικό άγχος είναι το μεγάλο. Τα πλαστικά μέρη ψύχονται από έξω προς τα μέσα. Εάν το καλούπι είναι κρύο, εάν η ταχύτητα έγχυσης είναι πολύ υψηλή, εάν η θέση της πύλης δημιουργεί μη ισορροπημένη ροή, ο μοριακός προσανατολισμός παγώνει. Αυτή η πίεση δεν εμφανίζεται μέχρι το εξάρτημα να χτυπήσει στη δεξαμενή χάραξης. Οι πιεσμένες περιοχές χαράσσονται διαφορετικά από τις χαλαρές περιοχές. Μετά την επιμετάλλωση, βλέπετε μάρτυρες γραμμές, υφή φλούδας πορτοκαλιού ή πλήρη αποκόλληση κατά τη διάρκεια της θερμικής ανακύκλωσης.
Οι λαβές που απέτυχαν στην Ευρώπη προέρχονταν από ένα καλούπι που έτρεχε 15 βαθμούς κάτω από τις προδιαγραφές επειδή ο ελεγκτής θερμοκρασίας δεν λειτουργούσε σωστά. Κανείς δεν το έπιασε κατά την παραγωγή. Η πίεση δεν έγινε ορατή μέχρι να συνεχιστεί η επιμετάλλωση και να ξεκινήσουν οι θερμικές δοκιμές.
Τα ελαττώματα της επιφάνειας ενισχύονται κάτω από χρώμιο. Τα σημάδια του νεροχύτη που θα ήταν αποδεκτά σε ένα ανάγλυφο τμήμα γίνονται εμφανή στο λαμπερό χρώμιο. Οι γραμμές συγκόλλησης που εξαφανίζονται κάτω από τα ματ φινιρίσματα εμφανίζονται ως ορατές ραφές. Τα εγκαύματα αερίου από ανεπαρκή εξαερισμό αφήνουν θαμπά σημεία. Απορρίπτουμε εξαρτήματα πριν από την αποστολή στον πωλητή επιμετάλλωσης που θα είχαμε περάσει για άλλαδευτερεύουσες λειτουργίες.
Η μόλυνση του υλικού σκοτώνει την πρόσφυση. Το Regrind αναμεμειγμένο σε παρθένο ABS αλλάζει την κατανομή του βουταδιενίου. Τα πρόσθετα επιβραδυντικά φλόγας παρεμβαίνουν στη χημεία της χάραξης. Οι παράγοντες απελευθέρωσης στην επιφάνεια του καλουπιού μεταφέρονται σε μέρη και εμποδίζουν την ενεργοποίηση του καταλύτη. Ένας πελάτης επέμεινε να χρησιμοποιεί 20% regrind για εξοικονόμηση κόστους. Μετά από τρεις απορριφθείσες παρτίδες επιμετάλλωσης επέστρεψαν σε παρθένο υλικό.
Σχέδιο για επιμετάλλωση
Η διακύμανση του πάχους του τοίχου θα πρέπει να παραμείνει κάτω από 25%. Ανώμαλα τμήματα ψύχονται με διαφορετικούς ρυθμούς, δημιουργώντας κλίσεις στρες. Η γραμμή επιμετάλλωσης δεν μπορεί να αντισταθμίσει αυτό που ενσωματώθηκε στη διαδικασία χύτευσης με έγχυση.
Ακτίνες ύλη. Η πυκνότητα ρεύματος συγκεντρώνεται σε αιχμηρές άκρες, εναποθέτοντας εκεί περίσσεια μετάλλου ενώ λιμοκτονούν εσοχές. Ελάχιστη ακτίνα 0,5 mm σε όλες τις άκρες, περισσότερη όπου είναι δυνατόν. Έχουμε δει το καμένο χρώμιο σε άκρες με ακτίνα 0,2 mm-να φαίνεται τρομερό, αποτυγχάνει να ελέγχει κάθε φορά.
Διάλυμα παγίδας για τυφλές τρύπες και βαθιές τσέπες. Ο καταλύτης δεν ενεργοποιείται, η ηλεκτρολυτική κάλυψη αποτυγχάνει και παραλείπετε την επιμετάλλωση ακριβώς στις περιοχές που είναι πιο δύσκολο να δείτε κατά την επιθεώρηση. Εάν η γεωμετρία απαιτεί τυφλά χαρακτηριστικά, προσανατολίστε τα για αποστράγγιση.
Η θέση της πύλης επηρεάζει την τοποθέτηση της γραμμής συγκόλλησης. Οι γραμμές συγκόλλησης πρέπει να προσγειώνονται σε μη-επιφάνειες ή σε περιοχές που θα καλυφθούν κατά τη διάρκεια της επιμετάλλωσης. Η μετακίνηση της πύλης μερικές φορές δεν κοστίζει τίποτα στο καλούπι, αλλά εξοικονομεί ολόκληρο το πρόγραμμα επιμετάλλωσης.
Συνεργασία με έναν πωλητή επιμετάλλωσης
Η σχέση μεταξύ της παραγωγής χύτευσης με έγχυση και των σπιτιών επιμετάλλωσης απαιτεί συντονισμό που πολλά προγράμματα υποτιμούν.
Περνάμε δείγματα εξαρτημάτων μέσω της γραμμής επιμετάλλωσης πριν δεσμευτούμε στην παραγωγή εργαλείων. Τα δείγματα T1 πηγαίνουν στον πωλητή για δοκιμή επιμετάλλωσης και δοκιμή πρόσφυσης. Εάν κάτι αποτύχει, προσαρμόζουμε το καλούπι ή τη διαδικασία πριν κόψουμε τον χάλυβα παραγωγής. Η εύρεση προβλήματος στο Τ1 κοστίζει μέρες. Η εύρεση του στα 50.000 κομμάτια κοστίζει το πρόγραμμα.
Τα εξαρτήματα αποστέλλονται στην επιμετάλλωση σε προστατευτική συσκευασία που αποτρέπει τον χειρισμό ζημιών και μόλυνσης. Ειδικά δοχεία, γάντια χειρισμού, ελεγχόμενη αποθήκευση. Ένα αόρατο δακτυλικό αποτύπωμα στο χυτευμένο μέρος γίνεται μόνιμο ελάττωμα κάτω από το χρώμιο.
Για προγράμματα-μεγάλου όγκου πληρούμε τις προϋποθέσεις για τη διαδικασία του προμηθευτή επιμετάλλωσης, όχι μόνο για τα δείγματά τους. Παρακολούθηση χημείας δεξαμενής, χρονοδιαγράμματα συντήρησης γραμμής, αρχεία εκπαίδευσης χειριστή. Όταν η επιμετάλλωση αποτυγχάνει στη θερμική ανακύκλωση στις εγκαταστάσεις του πελάτη, και οι δύο εταιρείες δέχονται το χτύπημα.
Όρια Υλικών
Πλάκες ABS αξιόπιστα. Το PC/ABS συνδυάζει την πλάκα με τροποποιημένη χημεία και αυστηρότερους ελέγχους. Από εκεί και πέρα, η οικονομία και η φυσική αρχίζουν να λειτουργούν εναντίον σας
.
Τα υλικά με γυαλί-δεν πλάθονται. Οι ίνες γυαλιού χαράσσονται έξω από την επιφάνεια, αφήνοντας μια υφή χωρίς κουκούτσι που δεν μπορεί να ισοπεδώσει καμία ποσότητα χαλκού. Οι ενώσεις που περιέχουν ορυκτά-έχουν παρόμοια προβλήματα.
Υλικά υψηλής-θερμοκρασίας όπως το PPS ή το PEEK απαιτούν εντελώς διαφορετική χημεία ενεργοποίησης-κτυπήματα πολύτιμων μετάλλων, εξειδικευμένους καταλύτες, θερμοκρασίες επεξεργασίας που υπερβαίνουν τις τυπικές δυνατότητες της γραμμής επιμετάλλωσης. Ορισμένες εφαρμογές δικαιολογούν το κόστος. Οι περισσότεροι όχι.
Το PVC και τα χλωριωμένα υλικά απελευθερώνουν διαβρωτικά αέρια κατά την επεξεργασία που προσβάλλουν τόσο την επιφάνεια του εξαρτήματος όσο και τον εξοπλισμό επιμετάλλωσης. Εάν χρειάζεστε ένα επιμεταλλωμένο τμήμα PVC, προϋπολογιστείτε για-ανθεκτικές στη διάβρωση επενδύσεις δεξαμενής και συχνή αντικατάσταση μπάνιου.
Υπολογισμός πραγματικού κόστους
Η ηλεκτρολυτική επιμετάλλωση προσθέτει $0,15 έως $2,00 ανά εξάρτημα ανάλογα με τις απαιτήσεις μεγέθους, πολυπλοκότητας και πάχους. Αυτό ακούγεται διαχειρίσιμο μέχρι να εισέλθουν στον υπολογισμό τα ποσοστά απόρριψης.
Ένα καλά-ελεγχόμενο πρόγραμμα με κατάλληλο DFM, επικυρωμένα εργαλεία και πιστοποιημένο συνεργάτη επιμετάλλωσης έχει 2-5% απόρριψη. Προγράμματα με συντομεύσεις-βιασμένα εργαλεία, οριακό υλικό, ασυνεπείς παραμέτρους καλουπώματος-εκτελούνται απόρριψη 15-25% ή χειρότερα. Το κόστος επιμετάλλωσης ανά αγαθό διπλασιάζεται ή τριπλασιάζεται.
Προϋπολογίζουμε προγράμματα επιμετάλλωσης υποθέτοντας κάποιο επίπεδο απόρριψης και το ενσωματώνουμε στην τιμολόγηση. Οι πελάτες που απαιτούν τη χαμηλότερη τιμή τεμαχίου συχνά καταλήγουν να πληρώνουν περισσότερα όταν τα ποιοτικά προβλήματα εμφανίζονται κατάντη.
Αυτή η τεχνική σημείωση συνοψίζει την εμπειρία πεδίου από τα προγράμματα ηλεκτρονικών ειδών αυτοκινήτου και ευρείας κατανάλωσης της ABIS Mold Technology που απαιτούν επιμεταλλωμένα πλαστικά εξαρτήματα. Η ομάδα μηχανικών μας εξετάζει τις απαιτήσεις ηλεκτρολυτικής επιμετάλλωσης κατά τη διάρκεια της ανάλυσης DFM και συντονίζεται με εξειδικευμένους συνεργάτες επιμετάλλωσης καθ' όλη τη διάρκεια της παραγωγής. Για συγκεκριμένες ερωτήσεις υλικού ή γεωμετρίας, επικοινωνήστε με την ομάδα μηχανικών εφαρμογών μας.